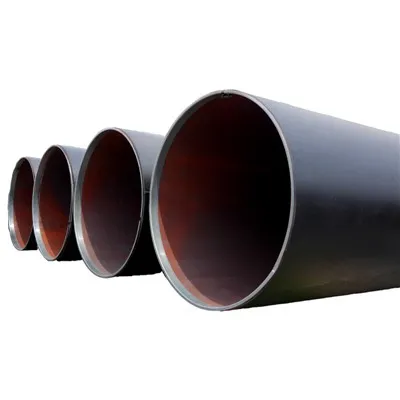
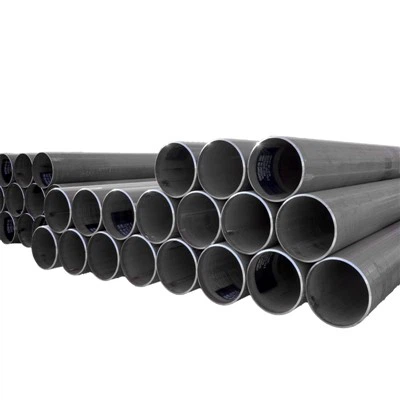
Sähkövastus Hitsattu putki, joka tunnetaan yleisesti nimellä ERW-putki, on laajalti käytössä öljyn ja kaasun siirrossa, vesihuollossa, rakentamisessa, rakennesuunnittelussa ja teollisissa sovelluksissa. Toisin kuin saumaton putki, ERW-putki valmistetaan teräsnauhasta tai -kelasta ja muotoillaan pyöreäksi ennen kuin pituussuuntaiset reunat liitetään sähkövastuksen tai suurtaajuushitsauksen avulla.
ERW-putken valmistustavan ymmärtäminen auttaa ostajia arvioimaan valmistuskykyä, tuotannon laatua ja putken soveltuvuutta tiettyyn käyttötarkoitukseen. Joten miten ERW-teräsputki valmistetaan teräskelasta valmiiksi putkeksi?
Mikä on ERW-putki ja miten se valmistetaan?
ERW-putki on hitsattu teräsputki, joka on valmistettu muodostamalla litteä teräsnauha lieriömäiseksi ja hitsaamalla viereiset reunat pitkittäissaumaa pitkin. Nykyaikaisissa teräsputkitehtaissa käytetään yleisesti suurtaajuushitsausta, koska se tarjoaa vakaat hitsausolosuhteet ja korkean tuotantotehokkuuden.
ERW-putkien perusvalmistusprosessi voidaan tiivistää seuraavasti: kelojen valmistelu, irrotus, tasoitus, nauhan muovaus, suurtaajuushitsaus, mitoitus, leikkaus, tarkastus ja viimeistely. Jokainen vaihe vaikuttaa valmiin putken mittatarkkuuteen ja lopulliseen laatuun.
ERW-putki vs. saumaton putki
Suurin ero on valmistusmenetelmä. Saumaton putki valmistetaan kiinteästä teräsaihiosta, kun taas ERW-putki alkaa litteästä teräsnauhasta tai kelasta. ERW-valmistus mahdollistaa ulkohalkaisijan, seinämän paksuuden ja pituuden tarkan hallinnan säilyttäen samalla korkean tuotannon tehokkuuden.
Mitä materiaaleja ERW-putkissa käytetään?
Raaka-aine on yleensä kuumavalssattu teräskela, joka on valmistettu vaaditun teräslaadun ja soveltuvan standardin mukaan. Sovelluksesta riippuen ERW-putki voidaan toimittaa hiiliteräksestä ja eri laatuluokista, jotka on määritelty standardeissa, kuten API, ASTM, EN, JIS tai muut soveltuvat tekniset tiedot.


Mitkä ovat ERW-putkien valmistusprosessin päävaiheet?
Valmistusprosessi alkaa huolella valituista teräskeloista ja jatkuu sarjalla kontrolloituja muovaus- ja hitsaustoimenpiteitä. Huayang Steel Pipen ERW/HFW-tuotanto kattaa laajan valikoiman kokoja ja eritelmiä erilaisiin teollisiin sovelluksiin.
1. Kelan valmistelu ja irrotus
Teräskelat tarkastetaan ja valmistetaan ennen tuotantolinjalle tuloa. Tämän jälkeen kela ladataan kelauskoneeseen, jossa nauhaa vapautetaan jatkuvasti myllylle.
Tulevalla teräsnauhalla tulee olla sopiva leveys, paksuus, pinnan kunto ja mekaaniset ominaisuudet putkispesifikaatioiden mukaisesti. Kelan asianmukainen valmistelu tarjoaa vakaan perustan myöhemmälle muovaukselle ja hitsaukselle.
2. Tasoitus, liittäminen ja reunan valmistelu
Kelaamisen jälkeen nauha kulkee tasoituslaitteiden läpi liiallisen kaarevuuden korjaamiseksi ja tasaisuuden parantamiseksi. Kun jatkuva tuotanto vaatii yhden kelan pään yhdistämistä toisen alkuun, voidaan käyttää automaattisia tai ohjattuja kelojen liitoslaitteita.
Nauhan reunat valmistetaan myös tasaisen geometrian saavuttamiseksi ennen muotoilua ja hitsausta. Reunojen kunto on erityisen tärkeä, koska nämä kaksi reunaa muodostavat lopulta pitkittäisen hitsisauman.
3. Nauhan muodostus
Litteä teräsnauha kulkee vähitellen useiden muotoilutelineiden läpi. Nämä rullat taivuttavat nauhan asteittain tasaisesta muodosta avoimeksi sylinterimäiseksi osaksi.
Muovausprosessi vaatii tarkan telan kohdistuksen ja hallitun muodonmuutoksen. Liiallinen muovausjännitys tai huono kohdistus voivat vaikuttaa putken pyöreyteen, mittoihin ja myöhemmän hitsin laatuun.
4. Korkeataajuinen vastushitsaus
Kun nauhan reunat on saatettu yhteen, suurtaajuinen sähkövirta lämmittää vierekkäiset reunat vaadittuun hitsauslämpötilaan. Sen jälkeen hitsaustelojen läpi kohdistetaan painetta reunojen yhdistämiseksi ja jatkuvan pitkittäisen hitsin muodostamiseksi.
Hitsausparametreja, mukaan lukien taajuus, teho, linjan nopeus ja paine, on säädettävä materiaalin ja putken koon mukaan. Vakaa suurtaajuushitsaus on välttämätöntä tasaisen hitsisauman tuottamiseksi.
Tyypilliset ERW-putkien valmistusparametrit
| Valmistusvaihe | Pääprosessin ohjaus | Tarkoitus |
|---|---|---|
| Kelan valmistelu | Teräslaatu, leveys, paksuus, pinta | Varmista sopiva raaka-aine |
| Vaaitus | Nauhan tasaisuus | Paranna muovauksen vakautta |
| Muodostaminen | Rullan kohdistus ja muodonmuutos | Saavuta vaadittu putken muoto |
| HFW-hitsaus | Taajuus, teho, nopeus, paine | Tuottaa vakaa pitkittäinen hitsi |
| Mitoitus | Rullan säätö ja halkaisijan säätö | Täyttää mittavaatimukset |
| Leikkaus | Pituus ja leikkaustarkkuus | Valmista määritellyt putket |
| Tarkastus | NDT ja mittatarkastus | Tarkista putken laatu |
5. Mitoitus ja oikaisu
Hitsauksen jälkeen putki kulkee mitoitustelineiden läpi määritellyn ulkohalkaisijan ja pyöreyden saavuttamiseksi. Valmistuslinjasta ja putkispesifikaatiosta riippuen voidaan käyttää myös oikaisulaitteita valmiin putken geometrian parantamiseen.
Mittojen hallinta tässä vaiheessa on tärkeää, koska putken halkaisija, seinämän paksuus, soikeus ja suoruus voivat olla tiukkoja vaatimuksia sovellettavassa standardissa tai ostospesifikaatiossa.
Kuinka valmis ERW-putki leikataan ja tarkastetaan?
Kun putki saavuttaa vaaditut mitat, se leikataan yksittäisiin pituuksiin. Jatkuvassa tuotannossa voidaan käyttää lentäviä sahoja tai muita automaattisia leikkausjärjestelmiä, jolloin putki voidaan katkaista määritellyn pituuden mukaan.
Viimeistely ja pintatarkastus
Leikkauksen jälkeen putkien päistä voidaan tehdä purseenpoisto, viisto, kierre tai muut päiden viimeistelytoimenpiteet sovelluksesta riippuen. Myös putken pinta ja hitsausalue tarkastetaan näkyvien vikojen varalta.
ERW-putken rikkomaton testaus
Tuhoamaton testaus on tärkeä osa ERW-putkien laadunvalvontaa. Riippuen sovellettavasta standardista ja asiakkaan vaatimuksista, hitsin tarkastus voi sisältää ultraäänitestausta, pyörrevirtatestausta tai muita sopivia NDT-menetelmiä.
Tarvittaessa voidaan tehdä myös hydrostaattinen testaus. Mittatarkastus varmistaa ulkohalkaisijan, seinämän paksuuden, pituuden, suoruuden ja muut määritellyt parametrit.
Kuinka Huayang Steel Pipe valmistaa ERW-putkia?
Huayang Steel Pipe valmistaa HFW/ERW-teräsputkia käyttämällä kontrolloituja muovaus-, suurtaajuushitsaus-, mitoitus-, tarkastus- ja viimeistelyprosesseja. HFW/ERW-teräsputkien nykyinen tuotantoalue onΦ48–660,4 mm ulkohalkaisija, 2,0–22 mm seinämän paksuus ja 6–27 m pituus.
Valmistusprosessi voidaan mukauttaa erilaisiin teräslajeihin, standardeihin, mittoihin ja käyttötarpeisiin. Laadunvalvonta toteutetaan koko raaka-ainetarkastuksen, tuotannon, hitsauksen, NDT:n, mittatarkastuksen ja lopputoimituksen aikana.
Lisäkäsittelyä vaativissa projekteissa Huayang Steel Pipe voi tarjota myös palveluita, kuten putken päiden viimeistelyä ja korroosionestokäsittelyä projektin spesifikaatioiden mukaisesti.
Mitkä ovat ERW-teräsputken edut?
ERW-teräsputki tarjoaa useita käytännön etuja teollisiin ja rakenteellisiin sovelluksiin. Sen valmistusprosessi tarjoaa korkean tuotantotehokkuuden ja tasaisen mittasäädön, mikä tekee siitä sopivan suurille tilauksille.
Pitkittäissauma valmistetaan valvotuissa olosuhteissa, kun taas nykyaikaisen tarkastustekniikan avulla valmistajat voivat seurata hitsin laatua ja valmiiden putkien mittoja. ERW-putkia voidaan valmistaa myös laajalla valikoimalla teräslajeja, kokoja ja pituuksia sovellettavien standardien mukaisesti.
Ostajille valmistustehokkuuden, mittatarkkuuden ja spesifikaatioiden joustavuuden yhdistelmä tekee ERW-putkista yleisen valinnan moniin putkisto- ja rakennesovelluksiin.
Missä ERW-putkia käytetään?
ERW-teräsputkia käytetään useilla eri teollisuudenaloilla. Yleisiä käyttökohteita ovat öljy- ja kaasuputket, vedensiirto, rakennerakentaminen, koneenrakennus, teollisuusputket ja infrastruktuurihankkeet.
Sopiva putkilaatu, seinämän paksuus, halkaisija ja sovellettava standardi riippuvat käyttöolosuhteista. Esimerkiksi putkiprojektit voivat vaatia API-määrityksiä, kun taas rakenteelliset sovellukset voivat noudattaa ASTM-, EN-, JIS- tai muita rakennestandardeja.
Siksi oikean ERW-putken valinta edellyttää käyttöpaineen, lämpötilan, väliaineen, mekaanisten vaatimusten, korroosio-olosuhteiden ja sovellettavien projektistandardien huomioon ottamista.
Mitä ostajien tulee tarkistaa ostaessaan ERW-putkia?
ERW-teräsputkea hankittaessa ostajien tulee katsoa putken mittoja pidemmälle ja vahvistaa täydelliset tekniset tiedot. Teräslaadun, valmistusstandardin, ulkohalkaisijan, seinämän paksuuden, pituuden, hitsin tarkastusvaatimukset, testausvaatimukset, loppukäsittelyn ja pintakäsittelyn tulee olla selkeästi määriteltyjä.
Myös valmistajan tuotantovalikoiman ja laadunvalvontamahdollisuuksien tulee vastata projektin vaatimuksia. Kansainvälisten hankkeiden osalta asiaankuuluvat sertifikaatit ja tarkastusasiakirjat voivat tarjota lisätodisteita siitä, että toimitettu putki on määritettyjen vaatimusten mukainen.
Yhteenveto
ERW-putkien valmistus on jatkuva prosessi, jossa teräskela muutetaan valmiiksi hitsatuksi teräsputkeksi kelaamalla, tasoittamalla, muotoilemalla, suurtaajuushitsauksella, mitoittamalla, leikkaamalla, tarkastamalla ja viimeistelemällä. Näistä vaiheista tarkka muovaus ja vakaa suurtaajuushitsaus ovat erityisen tärkeitä tasaisen hitsin laadun ja mittatarkkuuden saavuttamiseksi.
Maailmanlaajuisten ostajien kannalta ERW-putkien valmistusprosessin ymmärtäminen helpottaa toimittajien arviointia ja tiettyihin sovelluksiin sopivien putkien valitsemista. Huayang Steel Pipe tarjoaa HFW/ERW-teräsputken sisäänΦ48–660,4 mm ulkohalkaisija, 2,0–22 mm seinämän paksuus ja 6–27 m pituus, jossa tuotanto- ja tarkastusprosessit on suunniteltu erilaisiin kansainvälisiin standardeihin ja projektivaatimuksiin.
Lue lisää:
Huayang No.4 LSAW Workshop on virallisesti otettu tuotantoon.
Kuinka LSAW-teräsputkien valmistusprosessi takaa laadun projektillesi?