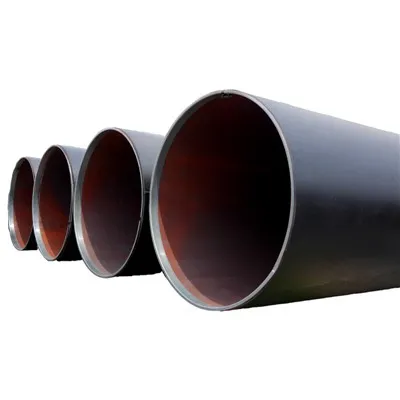
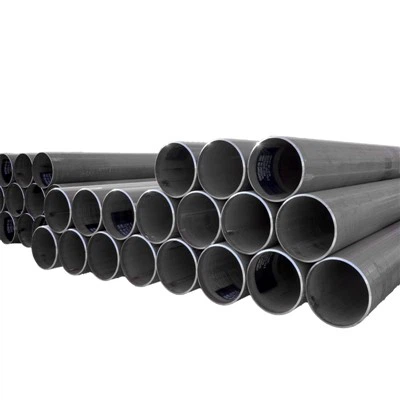
Halkaisijaltaan suuria-teräsputkia käytetään laajalti öljyn ja kaasun siirroissa, vesiputkissa, paalutuksessa, rakennesuunnittelussa ja muissa vaativissa sovelluksissa. Näissä projekteissa putken laatu ei riipu vain valitusta teräslaadusta ja lopullisista mitoista, vaan myös siitä, miten putki muodostetaan, hitsataan, testataan ja tarkastetaan valmistuksen aikana.
TheLSAW-teräsputkien valmistusprosessialkaa teräslevystä ja sisältää tyypillisesti levyn tarkastuksen, reunan valmistelun, muotoilun, pitkittäisen upokaarihitsauksen, mekaanisen laajennuksen, -tuhoamattoman testauksen, hydrostaattisen testauksen, mittatarkastuksen ja lopputarkastuksen. Jokainen vaihe vaikuttaa valmiin putken lujuuteen, hitsin eheyteen, mittatarkkuuteen ja huoltoon.
Huayang Steel Pipessä laadunvalvonta on sisällytetty koko valmistusprosessiin sen sijaan, että se rajoituisi lopputarkastukseen. Valvomalla raaka-aineita, muovausparametreja, hitsausolosuhteita, mittoja ja testausmenetelmiä valmistusprosessi tarjoaa useita laaduntarkistuspisteitä ennen putkien toimittamista projektiin.
Mitä eroa on UOE- ja JCOE-muodostusmenetelmien välillä?
UOE ja JCOE ovat kaksi tärkeää muovausmenetelmää, joita käytetään suuren{0}}halkaisijan valmistukseenLSAW teräsputki. Molemmat menetelmät alkavat litteästä teräslevystä ja muodostavat sen asteittain sylinterimäiseksi ennen kuin pitkittäissauma hitsataan upokaarihitsauksella. Suurin ero on muodostusjärjestys ja tapa, jolla levy muotoillaan asteittain.
Projektin ostajille UOE:n ja JCOE:n välisen eron ymmärtäminen on hyödyllistä arvioitaessa LSAW-teräsputkien valmistajaa. Muovausmenetelmä voi vaikuttaa tuotannon joustavuuteen, saatavilla oleviin spesifikaatioihin, valmistuksen tehokkuuteen ja soveltuvuuteen erilaisiin projektivaatimuksiin. Sekä UOE että JCOE voivat kuitenkin tuottaa korkealaatuisia-LSAW-teräsputkia, kun muovaus-, hitsaus-, laajennus- ja tarkastusprosessit ovat asianmukaisesti ohjattuja.

Kuinka UOE-muodostusmenetelmä toimii?
UOE-prosessi muodostaa teräslevyn reunapuristus-, U-- ja O{1}}-muovausoperaatioiden avulla. Levyjen reunat valmistetaan ja puristetaan ensin. Levy muotoillaan sitten U-muotoiseksi, minkä jälkeen suoritetaan toinen muovaustoiminto, joka sulkee sen O--muotoiseksi putkeksi.
O-muovauksen jälkeen pituussuuntaiset reunat kohdistetaan ja valmistetaan hitsausta varten. Sen jälkeen sauma hitsataan upokaarihitsauksella, minkä jälkeen suoritetaan mekaaninen laajennus ja tarkastus soveltuvien eritelmien mukaisesti.
UOE-muovaus liittyy halkaisijaltaan suurien{0}}LSAW-teräsputkien tehokkaaseen tuotantoon. Sen määritelty muovausjärjestys voi tarjota hyvän toistettavuuden projekteissa, joihin liittyy suhteellisen standardoituja putkimäärityksiä ja suurempia tuotantomääriä.
Mitkä ovat UOE-muodostuksen ominaisuudet?
UOE-muodostuksen tärkein ominaisuus on sen rakenteellinen monivaiheinen{0}}muovaussekvenssi. Tarkoituksenmukaiset muovaustoimenpiteet antavat valmistajille mahdollisuuden hallita putken geometriaa koko tuotannon ajan.
UOE:n soveltuvuus riippuu tekijöistä, kuten putken halkaisija, seinämän paksuus, teräslaatu, tilausmäärä, tuotantolaitteet ja projektivaatimukset. Sen vuoksi sitä tulisi arvioida osana kokonaista valmistusjärjestelmää eikä itsenäisesti.
Kuinka JCOE-muodostusmenetelmä toimii?
JCOE käyttää erilaista muotoiluperiaatetta. Sen sijaan, että levy muotoilisi ensin U-muotoon, teräslevyä puristetaan asteittain sen leveydeltä J-muodon luomiseksi, jota seuraa C-muoto ja lopuksi O-muoto.
Tämä progressiivinen muovausprosessi muuttaa tasaisen levyn vähitellen vaadittuun lieriömäiseen geometriaan. O-muovauksen jälkeen pitkittäissauma valmistetaan hitsausta varten. Sitten suoritetaan sisäinen ja ulkoinen upotettu kaarihitsaus, jota seuraa mekaaninen laajennus ja tarkastus.
JCOE:tä käytetään laajalti{0}}halkaisijaltaan suurissa LSAW-teräsputkissa, koska se on joustava eri halkaisijoiden ja erityyppisten tuotteiden valmistuksessa. Tämä tekee siitä sopivan projektitilauksiin, joissa on erilaisia ulkohalkaisijoita, seinämänpaksuuksia, teräslajeja ja tuotantomääriä.
Miksi JCOE:n joustavuus on tärkeää projektitilauksille?
Suuret suunnitteluprojektit eivät aina vaadi yhtä standardiputken kokoa. Putkilinja-, vedensiirto-, paalutus-, rakenne- ja offshore-projektit voivat sisältää eri halkaisijat, seinämän paksuudet, pituudet, materiaalilaadut ja tarkastusvaatimukset.
JCOE-muovauksen progressiivinen luonne antaa valmistajille mahdollisuuden säätää muovausparametreja eri spesifikaatioiden mukaan. Huayang Steel Pipen JCOE-tuotanto tukee suurten-halkaisijaisten LSAW-teräsputkien valmistusta, ja nykyinen LSAW-kapasiteetti kattaa noinΦ406,4–Φ2800 mm, seinämän paksuudet7-50 mm, ja pituudet noin6–12.5 m, riippuen tuotantolinjasta ja projektin vaatimuksista.
| Ominaisuus | UOE-muodostus | JCOE-muodostus |
|---|---|---|
| Muodostusjärjestys | Reunapuristus → U-muovaus → O-muovaus | J-muodostus → C-muodostus → O-muodostus |
| Muotoiluperiaate | Monivaiheinen muotoilu | Progressiivinen levypuristus |
| Tuotannon joustavuus | Sopii suhteellisen standardoituun tuotantoon | Suuri joustavuus erilaisiin eritelmiin |
| Suuri{0}}halkaisija tuotanto | Sopiva | Sopiva |
| Erittelyn säätö | Suhteellisen jäsennelty | Joustavampi |
| Tyypillinen käyttö | Suuremmat{0}}määräiset vakiotilaukset | Suuri-halkaisija ja mukautetut projektitilaukset |
| Myöhemmät prosessit | Hitsaus, laajennus, tarkastus | Hitsaus, laajennus, tarkastus |
Valinta UOE:n ja JCOE:n välillä ei saa määräytyä pelkän muovausmenetelmän perusteella. Teräslaatu, putken halkaisija, seinämän paksuus, tuotantomäärä, sovellettava standardi, tarkastusvaatimukset, toimitusaikataulu ja valmistajan varusteet on otettava huomioon yhdessä.


Kuinka hitsaus ja mekaaninen laajennus paranevatLSAW teräsputkiLaatu?
Muotoilun jälkeen putken pituussuuntaiset reunat saatetaan yhteen ja valmistetaan hitsausta varten. Hitsaus on yksi kriittisimmistä vaiheistaLSAW-teräsputkien valmistusprosessikoska pitkittäisen sauman on tarjottava luotettava rakenne- ja paineenkesto.
Huayang Steel Pipessa pituussaumat hitsataan upokaarihitsauksella. Hitsaus suoritetaan sekä putken sisä- että ulkopuolelta. Upotuskaarihitsauksessa käytetään rakeista juokstetta hitsausalueen peittämiseen, mikä auttaa suojaamaan sulaa hitsausallasta ilman epäpuhtauksilta ja luomaan vakaat hitsausolosuhteet.
Miksi kaksipuolinen{0}}kaarihitsaus on tärkeää?
Kaksipuolisen{0}}hitsauksen ansiosta pitkittäissauma voidaan hitsata putken molemmilta puolilta. Hitsausvirran, jännitteen, kulkunopeuden, lämmöntuoton ja muiden parametrien oikea säätö auttaa ylläpitämään tasaisen hitsin laadun.
Reunojen kohdistus ja liitosten valmistelu ovat myös tärkeitä ennen hitsausta. Huono kohdistus voi vaikuttaa hitsin muodostumiseen ja tunkeutumiseen, kun taas epäjohdonmukaiset hitsausparametrit voivat lisätä epätäydellisyyksien mahdollisuutta.
Hitsauksen jälkeen sauma tarkastetaan sopivilla -tuhoamattomilla testausmenetelmillä soveltuvien tuotestandardien ja projektivaatimusten mukaisesti. Tämä tarjoaa lisäkeinon varmistaa hitsin eheys silmämääräisen tarkastuksen lisäksi.
Kuinka mekaaninen laajennus parantaa mittatarkkuutta?
Muotoilu ja hitsaus voivat aiheuttaa putkeen mittapoikkeamia ja jäännösjännityksiä. Tämän vuoksi mekaanista laajennusta käytetään parantamaan valmiin LSAW-teräsputken lopullista geometriaa.
Mekaanisen laajenemisen aikana sisäinen laajennuspää kohdistaa hallitun voiman putken seinämään. Tämä prosessi auttaa parantamaan ulkohalkaisijaa, pyöreyttä ja mittojen yhtenäisyyttä ja samalla vähentämään tiettyjä muovauksen ja hitsauksen aikana syntyviä jäännösjännityksiä.
Mittojen tarkkuus on erityisen tärkeää halkaisijaltaan suurissa{0}}putkilinjaprojekteissa. Putket on kohdistettava oikein asennuksen ja kenttähitsauksen aikana. Liialliset halkaisijan tai pyöreyden poikkeamat voivat vaikeuttaa putkien kohdistusta ja vaikuttaa rakentamisen tehokkuuteen.
Mekaaninen laajennus muodostaa siksi tärkeän yhteyden muovaus- ja lopputarkastusvaiheen välillä. Se auttaa muuttamaan hitsatun putken tuotteeksi, jolla on kontrolloidummat lopulliset mitat.
Kuinka laatutestaus varmistaa valmiin LSAW-teräsputken?
Valmistuslaatua ei voida varmistaa pelkästään ulkonäön perusteella. Sisäiset hitsausolosuhteet, materiaalin ominaisuudet, painetiiviys ja mittatarkkuus edellyttävät erityisiä tarkastus- ja testausmenettelyjä.
TäydellinenLSAW-teräsputkien valmistusprosessiSiksi se yhdistää materiaalin tarkastuksen, prosessin ohjauksen, -tuhoamattoman testauksen, hydrostaattisen testauksen, tarvittaessa mekaanisen testauksen ja lopullisen mittatarkastuksen.
Mitä -tuhoamatonta testausta LSAW-putkessa käytetään?
-Tuhoamaton testaus eli NDT antaa tarkastajille mahdollisuuden tutkia putkea vahingoittamatta lopputuotetta. Ultraäänitestauksella voidaan tarkastaa pituussuuntainen hitsi ja tunnistaa epäjatkuvuudet hitsausalueella.
Myös muita NDT-menetelmiä voidaan soveltaa sovellettavan standardin ja projektispesifikaatioiden mukaisesti. Tarvittava tarkastuksen laajuus riippuu teräslaadusta, käyttökohteesta, tuotestandardista ja sopimusvaatimuksista.
NDT on erityisen tärkeä öljyn ja kaasun siirtoputkissa ja muissa kriittisissä sovelluksissa, koska joitain puutteita ei voida tunnistaa tavallisella silmämääräisellä tarkastuksella.

Miksi hydrostaattinen testaus on tärkeää?
Hydrostaattinen testaus vaaditaan yleensä paine{0}}käyttöteräsputkille. Testin aikana putki täytetään vedellä ja sille kohdistetaan määrätty koepaine vaaditun pitoajan.
Tarkoituksena on varmistaa valmiin putken painetiiviys kontrolloiduissa testiolosuhteissa. Putki tarkastetaan vuotojen tai muun ei-hyväksyttävän toiminnan varalta testin aikana.
Myös mekaaninen ja materiaalitestaus voidaan vaatia tuotestandardista riippuen. Tällainen testaus voi sisältää vetoominaisuuksia, iskunkestävyyttä, taivutusta, litistymistä, kemiallista koostumusta ja muita määritellyt vaatimukset.
Kuinka lopputarkastus suoritetaan ennen lähetystä?
Valmistuksen ja testauksen jälkeen valmiille putkille tehdään lopputarkastus. Tarkastajat varmistavat ulkohalkaisijan, seinämän paksuuden, pituuden, suoruuden, pyöreyden, viisteen mitat, pinnan kunnon, hitsin ulkonäön, merkinnät ja muut ostotilauksessa mainitut vaatimukset.
Laatudokumentaatio on myös tärkeä osa projektitoimitusta. Tilauksesta riippuen asiakirjat voivat sisältää materiaalitodistuksia, tarkastuspöytäkirjoja, testituloksia, mittaraportteja ja muita asiakkaan tai kolmannen osapuolen tarkastusviraston vaatimia laatuasiakirjoja.
Huayang Steel Pipen tavoitteena on ylläpitää laadunvalvontaa teräslevyjen valinnasta lopulliseen toimitukseen. Hallitun muovauksen, kaksipuolisen upokaarihitsauksen, mekaanisen laajennuksen, NDT:n, hydrostaattisen testauksen, mittatarkastuksen ja dokumentoinnin yhdistelmä tarjoaa useita tarkistuspisteitä koko valmistusprosessin aikana.
Öljy- ja kaasuputkien, vedensiirtojärjestelmien, paalutus-, rakennesuunnittelu- ja muiden suurten{0}}hankkeiden osalta kokeneen LSAW-teräsputkien valmistajan valitseminen ei siis tarkoita vain vaaditun halkaisijan ja teräslaadun valitsemista. Se tarkoittaa myös sen arvioimista, kuinka valmistaja valvoo jokaista tuotantovaihetta ja varmentaa valmiin tuotteen.
Huayang Steel Pipe tarjoaa halkaisijaltaan suuria{0}}LSAW-teräsputkia eri ominaisuuksilla, laatuluokilla, pituuksilla ja standardeilla projektin vaatimusten mukaan. Noin Φ406,4–Φ2800 mm:n tuotantokapasiteetin ansiosta Huayang keskittyy prosessien ohjaukseen ja tarkastamiseen koko valmistuksen aikana tarjotakseen teräsputkiratkaisuja, jotka soveltuvat vaativiin suunnittelusovelluksiin.
Lue lisää:
Huayang Steel Pipe MTC Online-vahvistusopas